


Merencanakan komponen rumah, braket, atau plastik struktural dengan rusuk atau bos sekrup? Kirimkan model 3D, gambar, kebutuhan material, dan detail perakitan Anda keamanda@tjswks.comuntuk tinjauan DFM.
Tulang rusuk dan bos adalah dua fitur paling berguna dalam desain plastik cetakan injeksi. Tulang rusuk dapat meningkatkan kekakuan tanpa mengubah seluruh bagian menjadi bagian yang tebal dan mendingin secara perlahan. Bos dapat mendukung sekrup, sisipan, pin lokasi, dan komponen kawin. Jika digunakan dengan baik, fitur-fitur ini mengurangi bobot, meningkatkan perakitan, dan membantu komponen plastik membawa beban secara efisien.
Jika digunakan dengan buruk, fitur yang sama dapat menimbulkan bekas tenggelam, lengkungan, tembakan pendek, konsentrasi tegangan, keretakan di sekitar sekrup, dan sulitnya melepaskan cetakan. Model CAD mungkin menunjukkan atasan atau rusuk yang tampak kuat, namun ketebalan plastik lokal, draft, jalur beban, dan hubungannya dengan permukaan yang terlihat menentukan apakah fitur tersebut benar-benar cocok untuk pencetakan.
Untuk insinyur OEM dan tim sumber, pendekatan terbaik adalah meninjau tulang rusuk dan bos sebagai bagian dari komponen yang lengkap, bukan sebagai geometri yang terisolasi. Bahan, perakitan, arah cetakan, permukaan kosmetik, metode pengikatan dan volume produksi yang diharapkan semuanya mempengaruhi desain akhir.
Untuk alur kerja perkakas yang lebih luas, lihatDari Gambar CAD hingga Produksi Massal. Jika bos menggunakan benang logam, bandingkan strukturnya dengan kamiSisipan Berulir untuk Plastik Cetakan Injeksimemandu. Untuk pertimbangan pelepasan jamur pada tulang rusuk dan bagian dalam, lihatMengapa Bagian Plastik Cetakan Injeksi Membutuhkan Sudut Draf?.
Apa Itu Tulang Rusuk pada Bagian Plastik Cetakan Injeksi?
Tulang rusuk adalah fitur seperti dinding yang relatif tipis yang ditambahkan ke komponen cetakan untuk meningkatkan kekakuan, mendukung fitur lain, atau mengontrol deformasi. Tulang rusuk biasa ditemukan di dalam rumah, baki, penutup peralatan, braket pemasangan, dan bagian plastik struktural.
Tujuan utama dari rusuk biasanya untuk meningkatkan kekakuan bagian tanpa menambahkan jumlah material yang sama yang diperlukan untuk membuat seluruh dinding lebih tebal. Hal ini dapat membantu mengurangi berat komponen dan waktu pendinginan sekaligus menjaga komponen tahan terhadap tekukan.
Tulang rusuk juga dapat memandu rakitan, menopang bos, memisahkan komponen internal, atau menyediakan permukaan kontak yang terkontrol. Oleh karena itu, desain harus dimulai dengan fungsi rusuk, bukan dengan aturan umum yang disalin dari bagian plastik lain.
Mengapa Tulang Rusuk Biasanya Lebih Baik Daripada Sekadar Membuat Dinding Lebih Tebal?
Bagian plastik tebal mendingin lebih lambat dibandingkan bagian tipis. Jika suatu area tetap panas sementara dinding di sekitarnya sudah mengeras, maka bagian tersebut dapat menyusut secara tidak merata. Hal ini dapat menyebabkan tanda tenggelam, tekanan internal, perubahan dimensi, dan siklus pencetakan yang lebih lama.
Tulang rusuk dapat meningkatkan kekakuan lentur dengan memindahkan material menjauhi bidang netral dinding. Dalam istilah praktis, hal ini berarti rusuk yang ditempatkan dengan hati-hati sering kali dapat membuat panel terasa lebih kaku tanpa memerlukan penambahan volume plastik total secara besar-besaran.
Ini tidak berarti setiap bagian fleksibel harus menerima lebih banyak rusuk. Posisi tulang rusuk, arah dan koneksi ke struktur sekitarnya penting. Tulang rusuk yang tidak sejajar dengan beban sebenarnya dapat menambah material tanpa menyelesaikan masalah mekanis.
Bagaimana Seharusnya Ketebalan Tulang Rusuk Ditinjau?
Ketebalan rusuk harus dievaluasi relatif terhadap dinding yang berdekatan dan resin yang dipilih. Banyak referensi desain cetakan yang menggunakan rusuk yang lebih tipis dari dinding utama sebagai konsep awal karena hal ini membantu mengurangi persimpangan berat yang dapat terlihat sebagai tanda tenggelam pada permukaan yang berlawanan.
Namun, tidak ada satu persentase pun yang benar untuk setiap material, kebutuhan permukaan, dan geometri bagian. Rumah nilon berisi kaca, penutup kosmetik ABS, dan komponen industri PP memerlukan keputusan yang berbeda.
Daripada memilih satu nomor universal, tinjau bagian yang menembus rusuk dan dinding secara bersamaan. Tanyakan apakah rusuk tersebut menghasilkan massa plastik yang berat secara lokal, apakah permukaan sebaliknya terlihat, apakah bagian tersebut dapat terisi dengan baik dan apakah rusuk tersebut sebenarnya cukup tebal untuk memikul beban yang diinginkan.
Jika desain memerlukan rusuk yang besar untuk mendapatkan kekuatan, pertimbangkan apakah beberapa rusuk yang lebih tipis, susunan buhul, atau arah rusuk yang berbeda dapat memberikan kekakuan yang diperlukan dengan bagian yang lebih seimbang.

Bagaimana Tinggi dan Jarak Tulang Rusuk Mempengaruhi Kinerja?
Tulang rusuk yang lebih tinggi dapat meningkatkan kekakuan, tetapi tinggi juga mempengaruhi pengisian, ejeksi, dan stabilitas cetakan. Tulang rusuk yang sangat tinggi dan tipis mungkin sulit untuk diisi seluruhnya, terutama jika letaknya jauh dari gerbang atau dihubungkan melalui dinding tipis.
Tulang rusuk yang tinggi juga memerlukan aliran udara yang sesuai dan permukaan cetakan yang dapat terlepas tanpa menyeret atau merusak fitur tersebut. Jika beberapa rusuk ditempatkan berdekatan, perkakas tersebut harus masih memiliki cukup baja di antara rusuk-rusuk tersebut untuk memproduksi, memoles, mendinginkan, dan memelihara cetakan dengan andal.
Tulang rusuk yang rapat juga dapat menciptakan area yang memerangkap udara. Untuk fitur yang dalam atau sempit, pembuat cetakan harus meninjau pengisian dan ventilasi secara bersamaan daripada memperlakukan rusuk hanya sebagai detail struktural.
Oleh karena itu, jarak harus mengikuti persyaratan struktural dan kepraktisan perkakas. Tujuannya bukan untuk menempatkan jumlah maksimum rusuk pada area yang tersedia, namun untuk menempatkan rusuk yang cukup pada arah yang benar untuk mengontrol mode deformasi sebenarnya.
Mengapa Root Fillet Penting?
Akar tulang rusuk adalah tempat tulang rusuk menyatu dengan dinding utama. Daerah ini membawa beban dari tulang rusuk ke bagian sekitarnya dan dapat mengalami tegangan lokal yang tinggi.
Sudut bagian dalam yang sangat tajam dapat menciptakan konsentrasi tegangan dan juga sulit untuk direproduksi dengan rapi di dalam alat. Radius atau fillet yang terkontrol membantu transisi beban ke dinding dasar dengan lebih lancar.
Fillet tetap harus ditinjau dengan ketebalan dinding setempat. Radius yang sangat besar ditambah dengan rusuk yang tebal dapat meningkatkan massa plastik di persimpangan dan meningkatkan risiko tanda tenggelam. Persyaratan struktural dan cetakan perlu diseimbangkan daripada diselesaikan secara mandiri.
Mengapa Iga Perlu Draf?
Tulang rusuk dibentuk dengan fitur baja sempit, dan tulang rusuk yang dibentuk harus terlepas dari permukaan tersebut selama ejeksi. Jika rusuk tidak memiliki aliran udara yang praktis, plastik dapat mencengkeram baja, meningkatkan gesekan dan risiko tanda tarikan, deformasi, atau kesulitan untuk dikeluarkan.
Draf menjadi lebih penting ketika tulang rusuk menjadi lebih tinggi atau lebih dalam. Tekstur permukaan dan material juga mempengaruhi kondisi pelepasan.
Rancangan keputusan harus dihubungkan dengan dimensi-dimensi yang penting secara fungsional. Jika rusuk menempatkan papan sirkuit atau mengontrol celah perakitan, gambar harus menentukan bagian atau permukaan kontak mana yang harus tetap berada dalam dimensi yang diperlukan setelah aliran udara ditambahkan.
Apa Bos dalam Desain Plastik Cetakan Injeksi?
Bos adalah fitur silinder atau berbentuk menonjol yang digunakan untuk menopang sekrup, sisipan berulir, pin lokasi, penjarak, atau komponen berpasangan. Bos biasa ditemukan pada selungkup, penutup, komponen mesin, dan rumah listrik.
Bos bukan hanya lubang untuk pengikat. Ini adalah bagian dari jalur beban antara pengikat dan struktur plastik utama. Diameter luar, lubang, tinggi, material di sekitarnya, dan sambungan ke dinding semuanya memengaruhi perilaku sambungan.
Bos yang dirancang hanya sesuai diameter sekrup dapat retak, bengkok, atau terlepas dari dinding. Bos yang dirancang dengan plastik di sekelilingnya dapat menimbulkan bekas tenggelam dan waktu pendinginan yang lama. Geometri yang benar bergantung pada fungsi sambungan.
Bagaimana Seharusnya Bos Sekrup Didesain?
Mulailah dengan mendefinisikan sekrup dan rakitan. Apakah sekrup dipasang satu kali selama pembuatan, atau apakah produk akan diservis berulang kali? Apakah sekrup berbentuk ulir, dapat disadap sendiri, atau digunakan dengan sisipan berulir? Berapa beban penjepit yang dibutuhkan perakitan? Apakah sekrup menemukan komponen atau hanya menahan penutup pada tempatnya?
Lubang yang dibentuk harus ditentukan untuk metode pengikatan yang dipilih dan bukan ditebak dari ukuran nominal sekrup. Diameter lubang, kedalaman, geometri masuk, dan dinding di sekitar bos semuanya dapat mempengaruhi torsi pemasangan dan risiko retak.
Bos juga memerlukan dukungan yang cukup untuk menahan pembengkokan saat sekrup dikencangkan atau saat produk rakitan dimuat. Bos tinggi yang terisolasi dapat bertindak seperti kantilever dan mungkin memerlukan tulang rusuk atau gusset untuk menghubungkannya ke lantai atau dinding di dekatnya.
Pada saat yang sama, hindari mengelilingi bos dengan plastik padat. Lebih kuat tidak selalu berarti lebih tebal. Bos berongga yang didukung dengan jalur beban terkontrol bisa lebih ramah cetakan dibandingkan silinder padat besar.
Kapan Bos Harus Menggunakan Iga atau Gusset?
Tulang rusuk atau gusset berguna ketika bos harus memindahkan beban ke struktur sekitarnya. Mereka dapat mengurangi pembengkokan bos dan mendistribusikan gaya ke dinding dasar.
Arah gusset harus mencerminkan beban yang diharapkan. Jika bos berulang kali didorong ke satu arah, dukungan harus menolak arah itu daripada diatur hanya untuk simetri visual.
Beberapa gusset dapat berguna di sekitar lokasi atau pengikat bos, namun persimpangan harus ditinjau dengan hati-hati. Sebuah bos, empat gusset tebal, dan lantai dasar yang tebal dapat menghasilkan sejumlah besar plastik yang mendingin secara perlahan dan menghasilkan cekungan yang terlihat pada permukaan sebaliknya.
Pada wadah kosmetik, solusi yang lebih baik adalah dengan menggunakan fitur penyangga yang lebih tipis, menjauhkan atasan dari permukaan yang terlihat, membuat relief lokal, atau mendesain ulang jalur beban sehingga penyangga tidak berada tepat di belakang permukaan kosmetik.

Bagaimana Tulang Rusuk dan Atasan Menyebabkan Tanda Tenggelam?
Tanda tenggelam (sink mark) sering kali muncul di area berlawanan dimana penampang cetakan menjadi tebal secara lokal. Persimpangan antara rusuk dan dinding atau alas atasan dapat menimbulkan kondisi ini.
Selama pendinginan, kulit bagian luar membeku terlebih dahulu sementara material yang lebih panas di dalam bagian yang berat terus menyusut. Jika kontraksi internal tidak sepenuhnya dikompensasi oleh tekanan pengepakan, permukaan yang terlihat dapat tertarik ke dalam dan membentuk cekungan yang dangkal.
Inilah sebabnya mengapa tanda wastafel mungkin muncul di bagian luar rumah meskipun fitur berat sebenarnya tersembunyi di dalam. Cacat tersebut harus ditinjau dengan menggunakan bagian geometri yang lengkap, tidak hanya dengan melihat permukaan yang terlihat.
Penyesuaian proses terkadang dapat mengurangi tampilan, namun geometri sering kali menjadi masalah yang lebih mendasar. Jika massa plastik lokal berlebihan, peningkatan tekanan pengepakan hanya akan membuat proses mendekati batas lainnya. DFM sebaiknya mengurangi penyebabnya daripada mengandalkan sepenuhnya pada pengaturan mesin.

Bagaimana Seharusnya Permukaan Kosmetik Mempengaruhi Penempatan Tulang Rusuk dan Bos?
Jika permukaan luar perumahan menghadap pelanggan, lokasi rib dan boss di belakang permukaan tersebut perlu mendapat perhatian ekstra. Fitur yang dapat diterima di balik panel industri yang tersembunyi dapat menimbulkan tanda tenggelam atau variasi kilap yang tidak dapat diterima pada penutup yang terlihat.
Tandai permukaan kosmetik dengan jelas selama RFQ dan DFM. Hal ini memungkinkan pembuat cetakan untuk meninjau struktur tersembunyi terhadap persyaratan penampilan sebelum perkakas dimulai.
Jika memungkinkan, jauhkan fitur pendukung berat dari permukaan yang terlihat jelas atau gunakan geometri yang mendistribusikan beban tanpa menciptakan wilayah tebal yang terkonsentrasi. Tekstur permukaan terkadang dapat membuat variasi tampilan kecil menjadi kurang terlihat, namun tekstur tidak boleh digunakan sebagai pengganti desain struktur yang baik.
Bagaimana Pemilihan Material Mengubah Desain Rib dan Boss?
Geometri yang sama tidak akan berperilaku sama di setiap termoplastik. Kekakuan material, penyusutan, mulur, penyerapan air, penguatan serat dan perilaku aliran semuanya mempengaruhi desain.
Bahan berisi kaca yang kaku mungkin memerlukan lebih sedikit tulangan geometris dibandingkan bahan tidak terisi yang lebih lunak untuk target defleksi yang sama, namun serat kaca dapat menyebabkan penyusutan terarah dan tampilan permukaan yang berbeda. Nilon dapat mengubah dimensi dan sifat mekanik karena menyerap kelembapan. PP mungkin memerlukan strategi struktural yang berbeda karena perilaku kekakuan dan penyusutannya berbeda dari bahan seperti POM atau ABS.
Oleh karena itu, kadar resin yang tepat harus dikonfirmasi sedini mungkin. Mengubah dari resin yang tidak terisi menjadi resin yang diperkuat setelah cetakan selesai dapat mempengaruhi pengisian, penyusutan, dimensi dan kekuatan boss yang dibutuhkan.
Bagaimana Tulang Rusuk dan Atasan Mempengaruhi Pengisian dan Ventilasi Cetakan?
Tulang rusuk yang dalam, fitur bos yang sempit, dan jalur aliran yang panjang mungkin sulit untuk diisi. Fitur tersebut mungkin merupakan salah satu area terakhir yang dicapai oleh lelehan tersebut, terutama jika lokasinya jauh dari gerbang.
Jika rusuk berakhir di daerah tertutup, udara dapat terperangkap di ujungnya. Jika bos membuat jalur aliran berbentuk cincin, bagian depan aliran yang terpisah dapat bertemu di sisi jauh dan membentuk garis las.
Oleh karena itu, lokasi gerbang, ventilasi, dan geometri fitur harus ditinjau bersama. Fitur struktural yang terlihat benar di CAD mungkin masih memerlukan orientasi atau strategi pengisian yang berbeda dalam cetakannya.
Bagaimana Seharusnya Tulang Rusuk dan Atasan Disambungkan ke Sisipan Berulir?
Sisipan berulir menimbulkan beban tambahan dan pertimbangan proses. Metode pemasangan panas, ultrasonik, press-in atau molded-in tidak menggunakan geometri bos yang sama.
Bos membutuhkan plastik di sekelilingnya yang cukup untuk mendukung metode penyisipan dan pemasangan yang dipilih, namun menambahkan material yang berlebihan dapat menyebabkan cacat cetakan. Lubang dan geometri bos yang direkomendasikan pemasok sisipan harus ditinjau bersama dengan rusuk dan dinding di sekitarnya.
Jika sisipan dekat dengan permukaan kosmetik, pertimbangkan juga pemanasan lokal atau beban pemasangan. Sambungan yang kuat memerlukan spesifikasi sisipan yang sesuai dan struktur boss yang dapat dibentuk.
Toleransi Apa yang Paling Penting bagi Iga dan Atasan?
Tidak semua dimensi tulang rusuk memerlukan toleransi yang ketat. Dimensi fungsional harus diidentifikasi berdasarkan apa yang sebenarnya dikontrol oleh fitur tersebut.
Untuk boss, dimensi kritis dapat mencakup posisi sumbu, diameter lubang, tinggi boss, posisi insert atau permukaan tempat duduk yang digunakan oleh komponen berpasangan. Untuk rusuk, dimensi penting mungkin adalah posisi kontak yang menempatkan papan, pemandu, atau rakitan internal.
Gambar tersebut harus mendefinisikan dimensi fungsional dan datum daripada menerapkan toleransi ketat yang tidak perlu pada setiap fitur struktural yang tersembunyi. Hal ini membuat pemeriksaan lebih bermakna dan menghindari penambahan biaya jika tidak meningkatkan perakitan.
Apa yang Harus Diperiksa Selama Validasi Sampel T1?
Sampel T1 harus ditinjau baik sebagai bagian cetakan maupun rakitan. Periksa apakah rusuk terisi penuh, apakah fitur dalam menunjukkan udara terbakar atau terperangkap, dan apakah ejeksi meninggalkan bekas tarikan atau deformasi.
Periksa permukaan kosmetik di seberang rusuk utama dan bagian atasnya untuk melihat tanda tenggelam, variasi kilap, atau distorsi. Ukur posisi bos dan ketinggian yang mengontrol perakitan.
Kemudian pasang sekrup, sisipan, atau komponen kawin asli menggunakan metode produksi yang diinginkan. Bos yang terlihat benar sebelum perakitan mungkin retak ketika sekrup dipasang atau mungkin terlalu lentur karena beban penjepit.
Jika proyek menggunakan banyak rongga, simpan identifikasi rongga selama inspeksi. Masalah alat lokal mungkin hanya mempengaruhi satu rongga dan tidak boleh disembunyikan dengan mencampurkan sampel.
Bagaimana Seharusnya Pembeli Meninjau Laporan DFM Rib dan Boss?
Laporan DFM yang berguna harus menunjukkan material yang dipilih, konsep ketebalan dinding, arah pembukaan cetakan dan lokasi rusuk dan bos yang perlu diperhatikan.
Tampilan bagian sangat berharga karena memperlihatkan persimpangan berat yang sulit dinilai dari tampilan eksternal. Laporan tersebut harus membedakan antara perubahan manufaktur yang diperlukan dan perbaikan opsional yang dapat mengurangi risiko.
Untuk perubahan bos, pemasok harus menjelaskan apakah usulan tersebut memengaruhi pengikatan sekrup, pemasangan sisipan, ketinggian pemasangan, atau posisi perakitan. Untuk perubahan rusuk, pemasok harus menjelaskan apakah kekakuan atau fungsi lokasi terpengaruh.
Jangan menyetujui perubahan geometri hanya karena membuat cetakan lebih mudah dibuat. Desain yang direvisi tetap harus memenuhi fungsi produk.
Informasi Apa yang Harus Dimasukkan dalam RFQ?
Kirim model CAD 3D terbaru dan gambar 2D berdimensi. Identifikasi material yang tepat jika sudah dipilih, atau berikan persyaratan mekanis dan lingkungan jika pemilihan material masih terbuka.
Untuk bos, tentukan sekrup, sisipan, atau pin lokasi yang akan digunakan dan sediakan komponen kawin jika memungkinkan. Nyatakan apakah sambungan dapat diservis, frekuensi perakitan yang diharapkan, dan persyaratan pengencangan atau beban tarik yang relevan.
Untuk rusuk, jelaskan apakah rusuk tersebut memberikan kekakuan umum, menentukan letak komponen lain, atau menopang beban tertentu. Tandai permukaan kosmetik dan dimensi apa pun yang penting secara fungsional.
Juga berikan jumlah pesanan awal dan volume tahunan yang diharapkan. Kuantitas produksi dapat memengaruhi keputusan perkakas, strategi inspeksi, dan apakah operasi sekunder dapat dilakukan.
Bagaimana Cara Mengurangi Resiko Sebelum Melakukan Tooling?
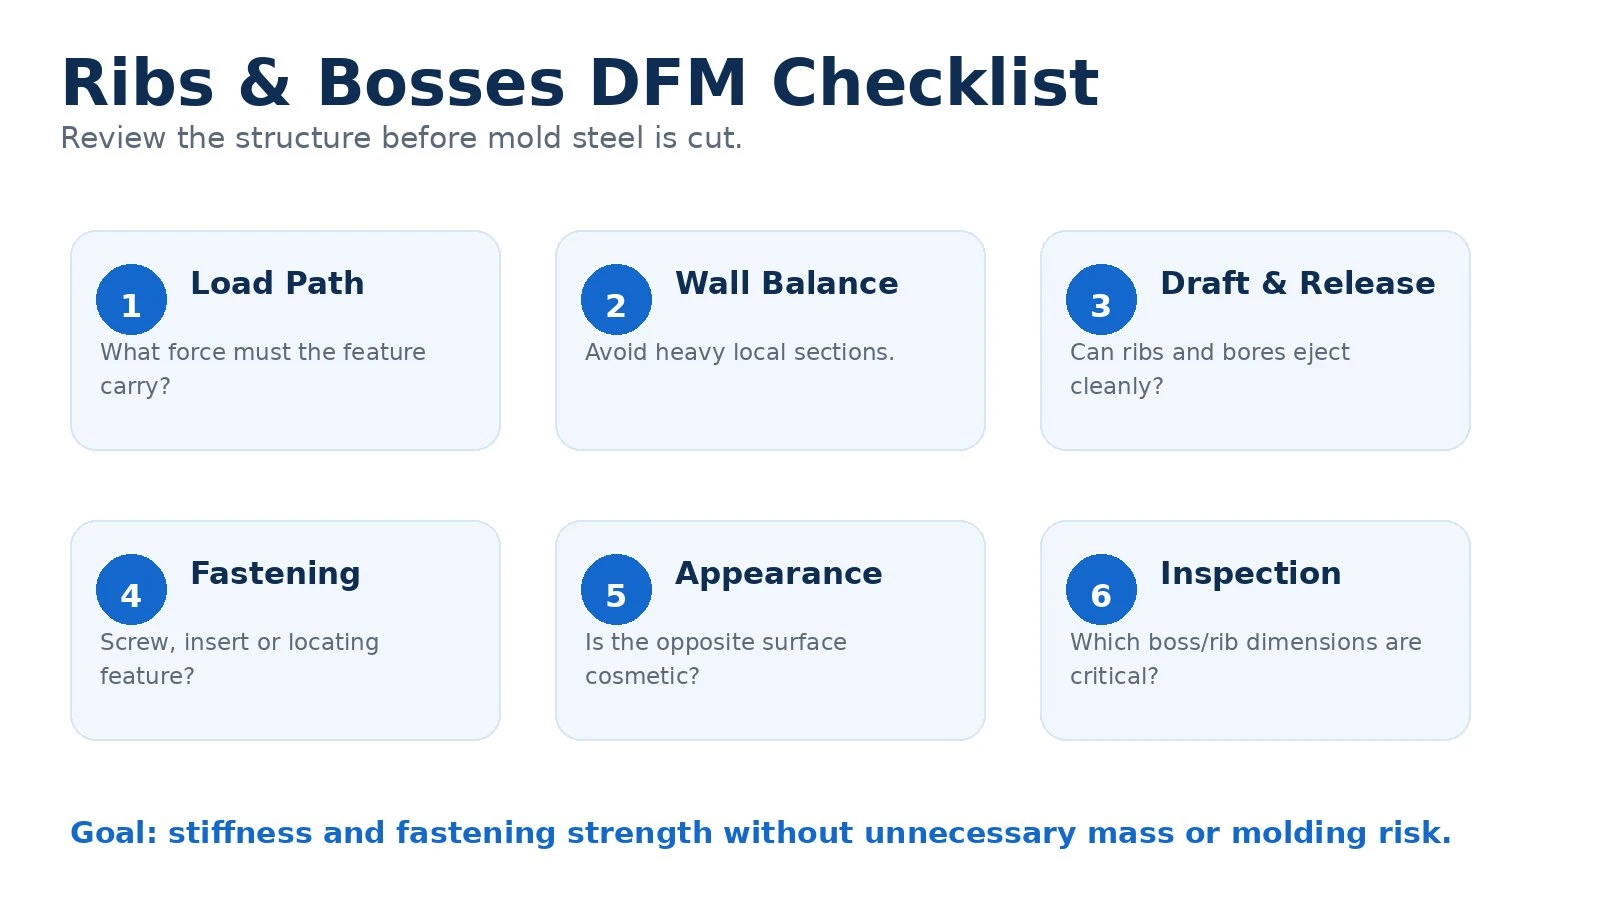
Selesaikan pertanyaan struktural sebelum cetakan dipotong. Tinjau bagian melalui tulang rusuk dan atasan utama, terutama di mana beberapa fitur berpotongan.
Konfirmasikan tingkat material, metode pengikatan, permukaan kosmetik, dan arah perakitan. Hindari meninggalkan keputusan penting seperti jenis sekrup atau metode pemasangan sisipan sampai bos sudah selesai dikerjakan.
Gunakan prototipe untuk memeriksa akses perakitan dan kekakuan umum, namun ingat bahwa prototipe yang dicetak atau dikerjakan dengan mesin mungkin tidak mereproduksi perilaku yang tepat dari resin cetakan akhir. Validasi akhir harus menggunakan sampel cetakan dan komponen perkawinan sebenarnya.
Rusuk atau bos yang paling hemat biaya bukanlah yang memiliki plastik paling sedikit atau diameter terbesar. Ini adalah fitur yang memenuhi persyaratan struktural dan perakitan namun tetap stabil untuk dicetak, diperiksa, dan direproduksi.
Pertanyaan Yang Sering Diajukan Tentang Tulang Rusuk dan Atasan
Apakah tulang rusuk selalu diperlukan untuk mengeraskan bagian plastik?
Tidak. Ribbing adalah salah satu pilihan desain. Bentuk bagian, kelengkungan, kekakuan material, geometri dinding, dan rakitan juga dapat memberikan kekakuan. Tambahkan rusuk jika mendukung fungsi struktural atau lokasi tertentu.
Haruskah bos sekrup harus kokoh?
Biasanya atasan berongga lebih cocok untuk cetakan plastik karena dapat menopang sekrup atau sisipan tanpa menimbulkan massa material yang sangat tebal. Geometri pastinya bergantung pada pengikat dan resin.
Mengapa bos retak saat sekrup dipasang?
Kemungkinan penyebabnya antara lain lubang pilot yang tidak sesuai, torsi pemasangan yang berlebihan, material sekitar yang tidak mencukupi, pemilihan material yang buruk, konsentrasi tegangan, atau boss yang tidak ditopang dengan baik. Sambungan yang lengkap harus ditinjau ulang.
Bisakah pengaturan proses menghilangkan tanda tenggelam di belakang tulang rusuk dan bos?
Pengoptimalan proses dapat mengurangi beberapa tanda tenggelam, namun bagian lokal yang berat merupakan masalah geometri. Jika massa plastik terlalu banyak, perubahan desain dapat memberikan solusi yang lebih stabil dibandingkan hanya mengandalkan pengepakan atau penyesuaian pendinginan.
Apakah dimensi bos berubah ketika sisipan berulir digunakan?
Ya. Sisipan pengatur panas, ultrasonik, tekan masuk, dan dibentuk dapat memerlukan kondisi lubang dan bos yang berbeda. Gunakan panduan pemasok sisipan yang dipilih dan tinjau struktur plastik di sekitarnya sebelum melakukan perkakas.
Butuh Bantuan Meninjau Tulang Rusuk dan Atasan untuk Komponen Plastik Khusus?
Tulang rusuk dan bos dapat membuat bagian plastik cetakan injeksi lebih kuat, lebih ringan, dan lebih mudah dipasang, namun harus dirancang sebagai bagian dari keseluruhan dinding, material, dan sistem pengikat.
Jika Anda sedang mengembangkan rumah plastik khusus, braket, atau komponen industri, kirimkan ke SWKS model 3D, gambar 2D, kebutuhan material, detail pengikat atau sisipan, kuantitas dan informasi aplikasi Anda. Tim kami dapat meninjau tata letak rusuk, dukungan bos, risiko tanda tenggelam, dan persyaratan perkakas sebelum pembuatan cetakan.
Kontak:amanda@tjswks.com | 0086-15222707659